Svařování elektrickým obloukem | toto. Co je svařování elektrickým obloukem?

Elektrické svařování – jedna z metod svařování, která využívá k ohřevu a tavení kovu elektrický oblouk.
Teplota elektrického oblouku (až 5000°C) přesahuje bod tání všech existujících kovů.
Historie elektrického svařování
1802 – V. V. Petrov objevil fenomén elektrického oblouku a poukázal na to, že se objevuje „bílé světlo nebo plamen, ze kterého se tyto uhlíky vznítí rychleji nebo pomaleji a z něhož lze zcela jasně osvětlit temný klid“.
1803 – V.V Petrov vydal knihu „Zprávy o galvanicko-napěťových experimentech. “, kde popsal způsoby výroby voltaického sloupu, fenomén elektrického oblouku a možnosti jeho využití pro elektrické osvětlení, elektrické svařování a elektrické pájení. kovů.
1882 – N. N. Benardos vynalezl elektrické svařování pomocí uhlíkových elektrod.
1888 – N. G. Slavjanov jako první na světě uvedl do praxe obloukové svařování kovovou (spotřební) elektrodou pod vrstvou tavidla. Za přítomnosti státní komise svařil klikový hřídel parního stroje.
1893 – Na světové výstavě v Chicagu získal N. G. Slavjanov zlatou medaili za metodu elektrického svařování pod vrstvou drceného skla.
1905 – V.F Mitkevich jako první na světě navrhl použití třífázového oblouku pro svařování kovů.
1932 – K. K. Khrenov jako první na světě v Sovětském svazu prováděl obloukové svařování pod vodou. [1]
1939 – E. O. Paton vyvinul technologii automatického svařování pod tavidlem, svařovací tavidla a hlavy pro automatické svařování, elektricky svařované věže tanků a elektrický svařovaný most.
Popis procesu
Elektřina je dodávána do elektrody a obrobku pro vytvoření a udržení elektrického oblouku ze svařovacího transformátoru. Vlivem tepla elektrického oblouku (až 7000°C) se okraje svařovaných dílů a kov elektrody nataví a vytvoří se svarová lázeň, která nějakou dobu zůstává v roztaveném stavu. Ve svarové lázni se kov elektrody smíchá s roztaveným kovem produktu (obecný kov) a roztavená struska vyplave na povrch a vytvoří ochranný film. Když kov ztuhne, vznikne svarový spoj. Energie potřebná k vytvoření a udržení elektrického oblouku se získává ze speciálních zdrojů stejnosměrného nebo střídavého proudu. [2]
V procesu elektrického svařování lze použít odtavné a netavitelné elektrody. V prvním případě dochází ke vzniku svaru při tavení samotné elektrody v druhém případě při tavení přídavného drátu (tyček apod.), který je zaváděn přímo do svarové lázně.
K ochraně svarového kovu před oxidací se používají ochranné plyny (argon, helium, oxid uhličitý a jejich směsi) přiváděné ze svařovací hlavy při procesu elektrického svařování.
Existují střídavé elektrické svařování a stejnosměrné elektrické svařování. Při svařování stejnosměrným proudem je svar získán s menším rozstřikem kovu, protože nedochází k žádnému křížení nulou a ke změně polarity proudu.
Stejnosměrné elektrické svařovací stroje používají usměrňovače.
Klasifikace
Obloukové svařování je klasifikováno v závislosti na stupni mechanizace procesu, typu proudu a polarity, typu svařovacího oblouku, vlastnostech svařovací elektrody, typu ochrany svařovací zóny před atmosférickým vzduchem atd.
Na stupeň mechanizace rozlišovat mezi:
- ruční obloukové svařování
- poloautomatické obloukové svařování
- automatické obloukové svařování
Přiřazení procesů jedné nebo druhé metodě závisí na tom, jak zapálení a udržení určité délky oblouku, manipulace s elektrodou, aby šev získal požadovaný tvar, pohyb elektrody podél linie aplikace švu a ukončení procesu svařování se provádějí.
Pro ruční obloukové svařování (MMA -Manual Metal Arc) Tyto operace nutné k vytvoření švu provádí osoba ručně bez použití strojů.
Pro poloautomatické obloukové svařování (MIG/MAG -Metal Inert/Active Gas) Tavná elektroda se používá k mechanizaci operací přivádění elektrodového drátu do svařovací zóny a zbývající operace svařovacího procesu se provádějí ručně.
Pro automatické svařování pod tavidlem operace pro zahájení oblouku, udržení určité délky oblouku a pohyb oblouku podél linie stehu jsou mechanizované. Automatické svařování odtavnou elektrodou se provádí svařovacím drátem o průměru 1-6 mm; v tomto případě je režim svařování (proud, napětí, rychlost oblouku atd.) stabilnější, což zajišťuje rovnoměrnou kvalitu švu po jeho délce a zároveň je vyžadována větší přesnost při přípravě a montáži dílů pro svařování.
Podle typu proudu rozlišovat mezi:
- elektrický oblouk napájený stejnosměrným proudem přímé polarity (mínus na elektrodě)
- elektrický oblouk napájený stejnosměrným proudem opačné (plus na elektrodě) polarity
- elektrický oblouk napájený střídavým proudem
Podle typu oblouku rozlišovat
- přímý oblouk (závislý oblouk)
- oblouk nepřímé akce (nezávislý oblouk)
V prvním případě hoří oblouk mezi elektrodou a základním kovem, který je rovněž součástí svařovacího okruhu, a teplo vznikající ve sloupci oblouku a u elektrod se využívá ke svařování; ve druhém oblouk hoří mezi dvěma elektrodami.
Podle vlastností svařovací elektrody rozlišovat
- metody svařování stavnou elektrodou
- metody svařování netavitelnými elektrodami (uhlík, grafit a wolfram)
Svařování odtavnou elektrodou je nejběžnější metoda svařování; v tomto případě oblouk hoří mezi základním kovem a kovovou tyčí přiváděnou do svařovací zóny, když se taví. Tento typ svařování lze provádět jednou nebo více elektrodami. Pokud jsou k jednomu pólu obloukového zdroje připojeny dvě elektrody, pak se tato metoda nazývá dvouelektrodové svařování, a pokud více – víceelektrodové svařování paprskem. Pokud každá z elektrod dostává nezávislý výkon, nazývá se svařování dvouobloukové (multi-arc) svařování. Při svařování tavným obloukem dosahuje účinnost oblouku 0,7-0,9.
Podle podmínek pro sledování procesu hoření oblouku rozlišovat mezi:
- otevřené
- Zavřeno
- pootevřený oblouk
Při otevřeném oblouku se provádí vizuální pozorování procesu hoření oblouku přes speciální ochranné brýle – světelné filtry. Otevřený oblouk používá se v mnoha metodách svařování: ruční svařování kovovými a uhlíkovými elektrodami a svařování v ochranných plynech. Uzavřený oblouk se nachází zcela v roztaveném tavidle – strusce, obecném kovu a pod zrnitým tavidlem a je neviditelný. Polootevřený oblouk vyznačující se tím, že jedna jeho část je umístěna v základním kovu a roztaveném tavidle a druhá je nad ním. Proces je pozorován přes světelné filtry. Používá se pro automatické svařování hliníku tavidlem.
Podle pohlaví ochrana oblasti svařování před okolním vzduchem rozlišovat mezi:
- obloukové svařování bez ochrany (holá elektroda, elektroda se stabilizačním povlakem)
- obloukové svařování se struskovou ochranou (silně obalené elektrody, pod tavidlem)
- obloukové svařování s ochranou proti struskovému plynu (silně obalené elektrody)
- obloukové svařování s ochranou proti plynu (v prostředí ochranného plynu) (MIG-MAG)
- obloukové svařování s kombinovanou ochranou (plynové prostředí a povlak nebo tavidlo)
Stabilizační nátěry jsou materiály obsahující prvky, které snadno ionizují svařovací oblouk. Nanášejí se v tenké vrstvě na elektrodové tyče (tenkoobalené elektrody) určené pro ruční obloukové svařování.
Ochranné nátěry Jsou mechanickou směsí různých materiálů navrženou tak, aby chránily roztavený kov před působením vzduchu, stabilizovaly oblouk, slitinu a zušlechťovaly svarový kov.
Nejpoužívanější jsou svařovací elektrody se středním a tlustým obalem určené pro ruční obloukové svařování a navařování, vyráběné ve speciálních dílnách nebo továrnách.
V poslední době se rozšířilo plazmové svařování, kde se oblouk mezi inertními netavitelnými elektrodami používá k ohřevu mezinosiče, například vodní páry, na vysoké teploty. Známé je také svařování atomárním vodíkem, vyráběným obloukem mezi wolframovými elektrodami, který uvolňuje teplo při rekombinaci do molekul na svařovaných dílech.
Argonové obloukové svařování je druh tavného svařování. Tavné svařování se dělí na svařování stavnou a netavitelnou elektrodou. Argonové obloukové svařování je svařování netavitelnou elektrodou. Jako elektroda se používají wolframové tyče. Mají různé průměry.
Při svařování argonovým obloukem se wolframové elektrody vybírají na základě tloušťky kovu. Wolfram je klasifikován jako žáruvzdorný kov. Účelem wolframových elektrod je proto zapálení a udržení svařovacího oblouku.
Argonové obloukové svařování je klasifikováno jako typ plyno-elektrického svařování. Plyny chrání oblast svařování před účinky větru, srážek a dalších povětrnostních vlivů. Hliník, titan a nikl jsou také náchylné k oxidaci. Použití plynů je chrání před oxidačními procesy. Při obloukovém svařování argonem se používají inertní plyny: argon, helium a jejich směsi. Argon je považován za hlavní plyn. Proto se svařování nazývá svařování argonovým obloukem. Argon se vyrábí ve třech jakostech. Typ argonu použitý pro argonové obloukové svařování závisí na obsahu čistého argonu v něm. Pro různé druhy oceli se používají různé druhy argonu. Argon se dodává v lahvích. Elektrická část argonového obloukového svařování je navržena tak, aby vytvořila svařovací oblouk a jeho parametry. Jeho hlavním prvkem je zdroj energie (svařovací stroj). Nastavuje se na něm síla a napětí svařovacího proudu. Hlavním pracovním orgánem argonového obloukového svařování je plyno-elektrický svařovací hořák. Do ní je vložena wolframová elektroda a z válce je přiváděn argon. Argon je dodáván přes pryžové hadice. Wolframová elektroda je upevněna mechanicky. Proud je také přiváděn do svařovacího hořáku kabely. Pracovní proces argonového obloukového svařování spočívá v tom, že svářeč ohřívá okraje svařovaných dílů elektrickým obloukem. Poté přivede svařovací drát a roztaví jej i s hranami, dokud nedosáhnete svaru. Svařovací drát pro argonové obloukové svařování se volí podle složení svařované jakosti a typu oceli. Do výroby se dodává v přadénkách. Svářeč jej pro pohodlí odřeže podle velikosti svaru. Ve výrobě se svařovací drát nazývá přísada. Musí být bez rzi a odmaštěný. Tig svařování se používá nejen pro neželezné kovy, ale také pro nerezové a uhlíkové oceli. Argonové obloukové svařování se používá v průmyslových dílnách a na stavbách. Na stavbách, aby se zabránilo vniknutí větru do svařovací zóny, je instalován svařovací stan. Svařování argonem se provádí pomocí speciálních kožených rukavic. Během procesu svařování argonovým obloukem svářeč používá dvě ruce. To vyžaduje vysoce kvalifikovaného svářeče. Ve výrobě mají argonové obloukové svářečky 5-6 kategorií. Za výhodu argonového obloukového svařování je považován geometricky rovnoměrný, vysoce kvalitní šev. Šev je získán bez vad. Rovněž jsou vyloučeny struskové útvary. Šev vydrží velké zatížení v ohybu, tlaku a tahu. Tig svařování produkuje méně škodlivých plynů, se kterými může svářeč pracovat. Riziko popálení pracovníků při svařování je sníženo. Argonové obloukové svařování je jedním z nejefektivnějších a nejkvalitnějších druhů svařování ve výrobě!
Poznámky
- ↑ „Příručka pro mladého elektrického svářeče o ručním svařování“, G. G. Chernyshov, V. B. Mordynsky, Moskva, „Strojová stavba“, 1987; strana 66
- ↑ „Svařování: Svařování a řezání kovů: učebnice pro začátečníky. prof. vzdělání/G. G. Chernyshov – M.: Publikační centrum „Akademie“, 2008 – str. 496
zdroje
- http://www.elektrosvarka.ru/article2.htm
- Obecné informace o obloukovém svařování
reference
- Jak správně připojit svařovací transformátor
- Webová stránka věnovaná 150. výročí Nikolaje Gavriloviče Slavjanova
- Historie vývoje svařování
- Vzdělávací film „Obloukové svařování“
- Výrobní procesy a operace
- obrábění kovů
- Svařování
Ať už se dá říct cokoli, na chatě se neobejdete bez svářečských prací: opravte klády na plot, svařte bránu nebo opravte přívod vody. Ne všude a ne všichni jsou plastu nakloněni (i když plastové trubky lze také vyvařit). Osobně jsem kvůli navařování nových pantů na starou bránu musel vytáhnout na návštěvu kamaráda se svařováním. Samozřejmě jsme se dobře bavili, ale stále je lepší udělat takovou drobnou práci sami. Kde začít, pokud se chcete naučit svařovat kov?

Už vás nebaví volat přátelům k základní práci
Začněme výběrem svařovacího stroje
Tohle byla první věc, na kterou jsem myslel. Jaké zařízení a jakou masku si mám koupit, abych realizoval své nápady? A plány byly velkolepé – už dlouho jsem chtěl svařit gril ze staré nádrže, stůl z kovového profilu a pár kovových taburetů. S těmito myšlenkami jsem zašel do OBI pro nějaký nesmysl a narazil jsem na výprodej kompaktních svařovacích strojů Wert. Přístroj doplněný o masku chameleona stál něco málo přes tři tisíce. Plánoval jsem utratit dva tisíce za masku a pět tisíc za svářečku. Tak jsem si tu sadu za takové peníze bez váhání koupil.

Takže abych mohl začít vařit, potřeboval jsem:
- svařovací stroj,
- maska,
- pracovní rukavice (nejlépe svářečské, ty už jsem měl),
- elektrody.
Zařízení Wert je velmi kompaktní a je dodáváno s ramenním popruhem. Popis uváděl, že vhodné jsou elektrody do průměru 4 mm. Foto od autora
Jaké elektrody koupit?
Zavolal jsem zpět kamarádovi, který uměl dobře vařit a poradil se. Poradil nám koupit univerzální elektrody s rutilovým povlakem značky ANO. Pro začínajícího svářeče jsou dobré, protože se snadno rozsvítí a lze s nimi svařovat v jakékoli poloze. Při svařování těmito elektrodami se kov méně rozstřikuje, struska snadno odchází a lze s nimi pracovat se špatně čištěnými povrchy. Pro svařování v domácnosti se doporučují elektrody o tloušťce 2-4 mm. Chystal jsem se svařovat tenký kov a koupil jsem pár balení elektrod o tloušťce 2,5 mm.
O bezpečnostních opatřeních
- Měli byste pracovat v ochranné masce a svářečských rukavicích. Při práci masku nesnímejte!
- Používejte ohnivzdorný oděv a obuv. Ideální je plátěná bunda a plachtové boty.
- Svářečské práce se doporučuje provádět mimo dřevostavby. Vařil jsem na grilu na ulici 10 metrů od domu.
První zkušenost se svařováním
První věc, kterou jsem před prací udělal, byl svařovací stůl. Byl použit s kusem staré nábytkové desky, která na venkově dlouho žila. Vlastně o něm můžete napsat samostatný příběh. Štít byl instalován na silnou kládu před domem tak, aby 10metrová prodlužovací šňůra dosáhla ke svářečce. Obrobky byly upevněny svorkami.
Svářečku jsem zapojil do zásuvky přes 10metrovou prodlužovačku (2 kW). Ale myslím, že je lepší vzít kratší a výkonnější prodlužovačku. Abych byl upřímný, byl jsem příliš líný jít pro to do stodoly. Zemnící vodič a držák elektrody připojíme k zařízení. Druhý zemnící vodič připevníme k obrobku. Na zadní straně zařízení je vypínač. Stiskněte jej a počkejte několik minut, než se zařízení zahřeje.
Jaký proud mám nastavit? Začínáme s hodnotou uvedenou na obalu s elektrodami. Knoflík pro nastavení proudu je umístěn na předním panelu svářečky. Nyní můžete udeřit obloukem.
Nabízí se rozumná otázka: kde spojit „plus“ a „mínus“? Vařit ho můžete v zásadě jakkoli. Ale při připojení „plus“ ke svařovaným dílům se kov lépe zahřeje. V mém případě je při svařování tenkostěnného profilu lepší připojit „mínus“ k obrobku a „plus“ k elektrodě. Tímto způsobem bude menší pravděpodobnost propálení obrobku.
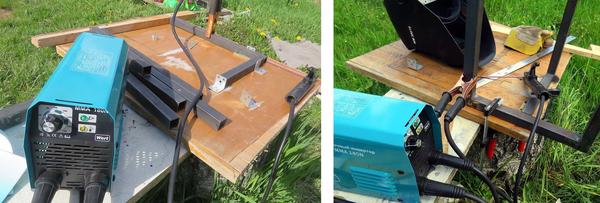
Na takovém svařovacím stole byly svařeny první přířezy kovových profilů. Dosud jsme nepochopili magické kouzlo „udržet koupel“. Foto od autora
Zjevně jsem neměl moc praxe, ale už mě svrběly ruce, abych se pokusil uvařit něco potřebného. Začal jsem se stolicí vyrobenou ze čtvercové trubky 25 mm x 25 mm s tloušťkou stěny 1,5 mm. Trochu jsem experimentoval s různými proudy. Při 80 A bylo potrubí snadno spáleno. Musel jsem se naučit svařovat díry. Snížil jsem proud na 70 A – bylo méně děr.
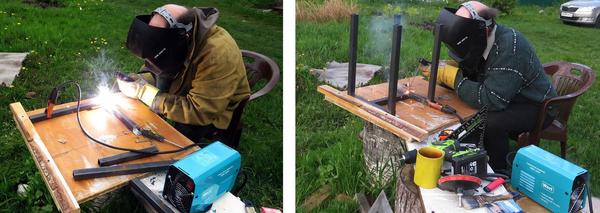
Zdálo se, že zařízení drží oblouk. Bohužel jsem nezměřil proud, který produkovala. Foto od autora
Potěšila mě maska chameleona: sklo v ní ztmavne, když se objeví jiskra. Před několika lety jsem zkusil vařit ve staré masce. Neviděl jsem v tom vůbec nic a nechal jsem tu věc.
Existovaly určité pochybnosti, že zařízení produkuje přesně nastavený proud. Oblouk se však zapálil a přístroj oblouk držel. Po svaření tří stoliček jsem začal mít pocit, že získávám dovednost.
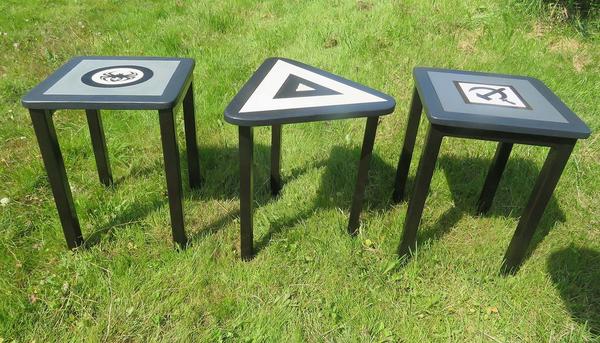
Taburety s kovovou základnou. Sedák je vyroben z 18mm překližky. Foto od autora
Po třech stoličkách jsem se rozhodl svařit gril ze starého válce – nevyžadovalo to žádné zvláštní dovednosti: musel jsem přivařit nohy k válci. Pak jsem svařil ještě pár stoliček.
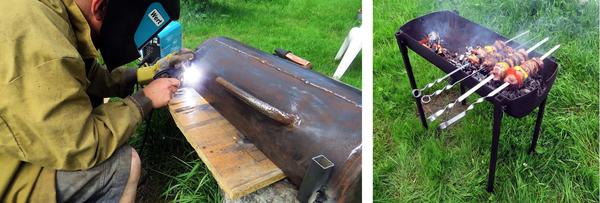
Nový gril ze starého, rezavého válce. Foto od autora
Návod od profíků
Při procesu svařování jsem se snažil dodržovat doporučení zkušeného svářeče Ivana. Podle mého názoru jsou velmi chytří.
Jak vložit elektrodu do držáku?
Pokud při svařování na stole upnete elektrodu do držáku pod úhlem 90°, začne se tavit. S krátkou elektrodou se rukojeť opře o stůl nebo obrobek a to vás donutí změnit úhel svařování.
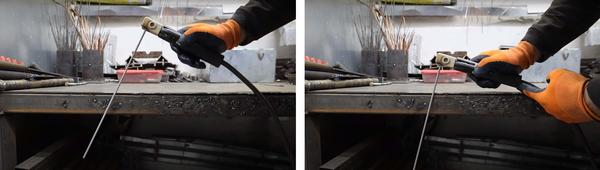
Na krátké elektrodě začne rukojeť překážet při držení úhlu. Fotografie z kanálu „100 ampér“.
Tomu lze předejít upnutím elektrody do držáku pod úhlem 45°.
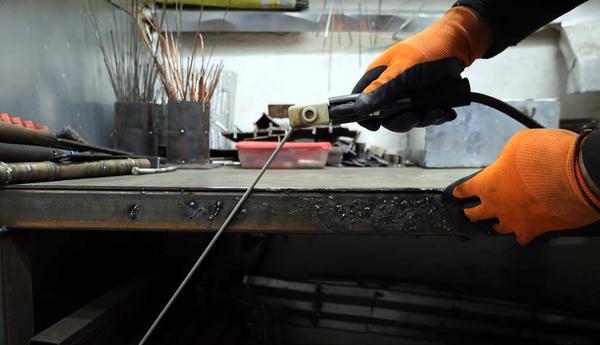
Elektroda je upnutá pod úhlem 45° – rukojeť již nepřekáží. Foto z kanálu „100 ampérů“
Zde klidně držíte elektrodu v požadovaném úhlu až do konce a rukojeť vám nebude překážet.
Jak vařit?
Elektroda musí být udržována v minimální vzdálenosti od obrobku. Svařujeme pod úhlem dozadu (k sobě), přičemž elektrodou děláme hadí pohyb.
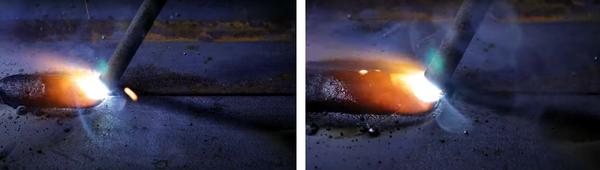
Pohybujeme elektrodou jako had a snažíme se ji udržovat v minimální vzdálenosti. Fotografie z kanálu „100 ampér“.
Držíme elektrodu trochu v extrémních bodech a zahříváme kov.
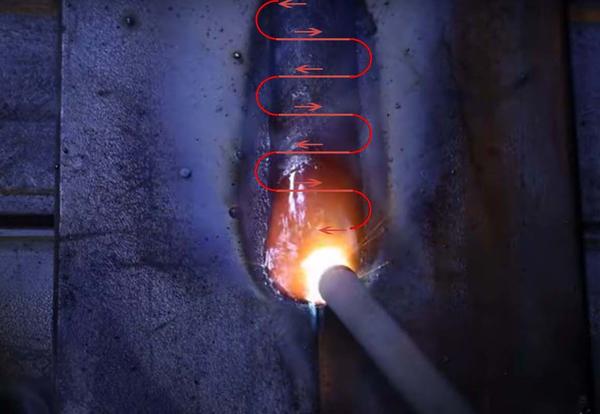
Schéma pohybu elektrod. Fotografie z kanálu „100 ampér“
Doporučený úhel elektrody je 65°. Náklon je nutný k odhánění strusky. V zásadě můžete vařit pod úhlem 90°.
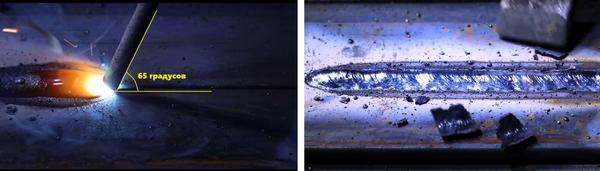
Elektrodu držíme se sklonem 65°. Šev je perfektní. Fotografie z kanálu „100 ampér“.
Nedoporučuje se vést elektrodu na dlouhém oblouku, měl by být minimální. (Oblouk je vzdálenost mezi elektrodou a obrobky).
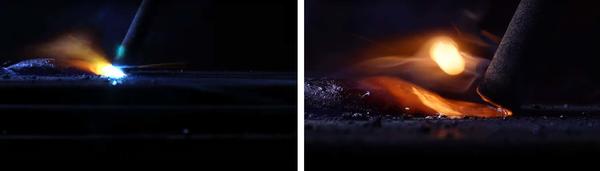
Snažíme se dodržovat minimální vzdálenost. Fotografie z kanálu „100 ampér“.
Ideální je udržovat vzdálenost asi milimetr, ale zde vše samozřejmě závisí na ruce svářeče. Během procesu svařování vzdálenost přirozeně kolísá: buď se zvětšuje, nebo zmenšuje. Dovednost svářeče spočívá ve stabilním držení elektrody v minimální vzdálenosti. Pokud zvětšíte vzdálenost např. na 5 mm, oblouk se začne lámat a šev bude nerovnoměrný.
V zásadě můžete elektrodu posouvat pod úhlem dopředu, ale to ještě ztěžuje dodržení minimální vzdálenosti.
Pokud uděláte velmi ostrý úhel – umístíte elektrodu na 30° – pak oblouk zahřeje kov do menší hloubky a většina tepla půjde do samotného švu.
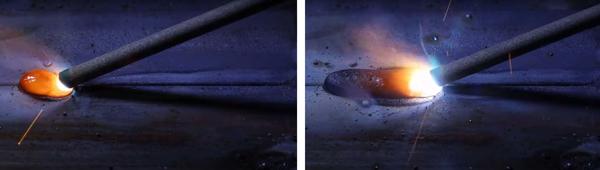
Při ostrém úhlu sklonu elektrody je kov svařen do menší hloubky. Fotografie z kanálu „100 ampér“.
Možnost svařování pod ostrým úhlem je velmi užitečná při svařování tenkostěnných dílů (například z profilové trubky o tloušťce stěny 1,5 mm).

Svařujeme tenkostěnnou trubku. Foto z kanálu „100 ampérů“
Při svařování pod ostrým úhlem je pravděpodobnost spálení trubky mnohem menší. Elektroda tři – proud 65 ampér.
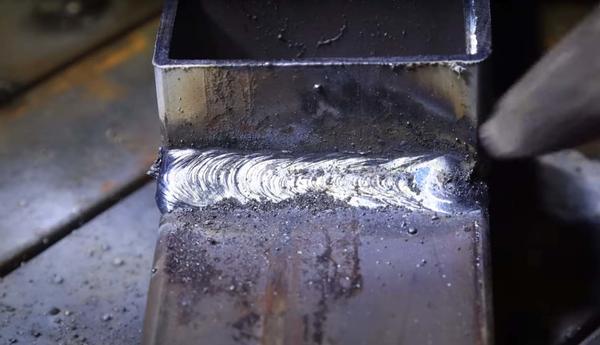
Výsledek je zřejmý. Fotografie z kanálu „100 ampér“.
Vlastně tady triky končí, vše ostatní je věcí cviku. Abych udělal takový šev, musím ještě dlouho trénovat. Své představy jsem ale zrealizoval – ze starého válce jsem svařil gril, do kuchyně nový stůl a taburetky už rok slouží. Proto mohu s jistotou říci, že již mohu svařovat profilovou trubku!
Existuje ale stížnost na provoz zařízení Wert – během druhé sezóny mu odpadla hromadná svorka. Pročetl jsem recenze a zjistil jsem, že tuto vadu měl každý druhý uživatel. No, není to tak urážlivé.